Anwendung des modularen Labors im pharmazeutischen Bereich
Modulare Labore eine entscheidende Rolle in der pharmazeutischen Industrie spielen, indem flexible und effiziente Räume für verschiedene Forschungs- und Fertigungsprozesse bereitgestellt werden. Hier einige Schlüsselanwendungen modularer Labore im pharmazeutischen Bereich:
-
Forschung und Entwicklung: Modulare Labore bieten ein vielseitiges Umfeld für pharmazeutische Forschung und Entwicklung. Sie können schnell neu konfiguriert werden, um unterschiedlichen Experimenten und Forschungsanforderungen gerecht zu werden. Modulare Laborräume ermöglichen es Wissenschaftlern, Medikamentenentdeckung, Formulierungsentwicklung, Prozessoptimierung und analytische Tests durchzuführen.
-
Qualitätskontrolle und Qualitätssicherung: Modulare Labore werden für Qualitätskontrolle und Qualitätssicherungsprozesse in der Pharmaindustrie eingesetzt. Diese Labore sind mit Instrumenten für die Durchführung verschiedener Tests und Analysen ausgestattet, um sicherzustellen, dass die Produkte den erforderlichen Normen und Spezifikationen entsprechen. Prüfungen auf Reinheit, Wirksamkeit, Stabilität und Sicherheit von pharmazeutischen Produkten können in modularen Laborräumen durchgeführt werden.
-
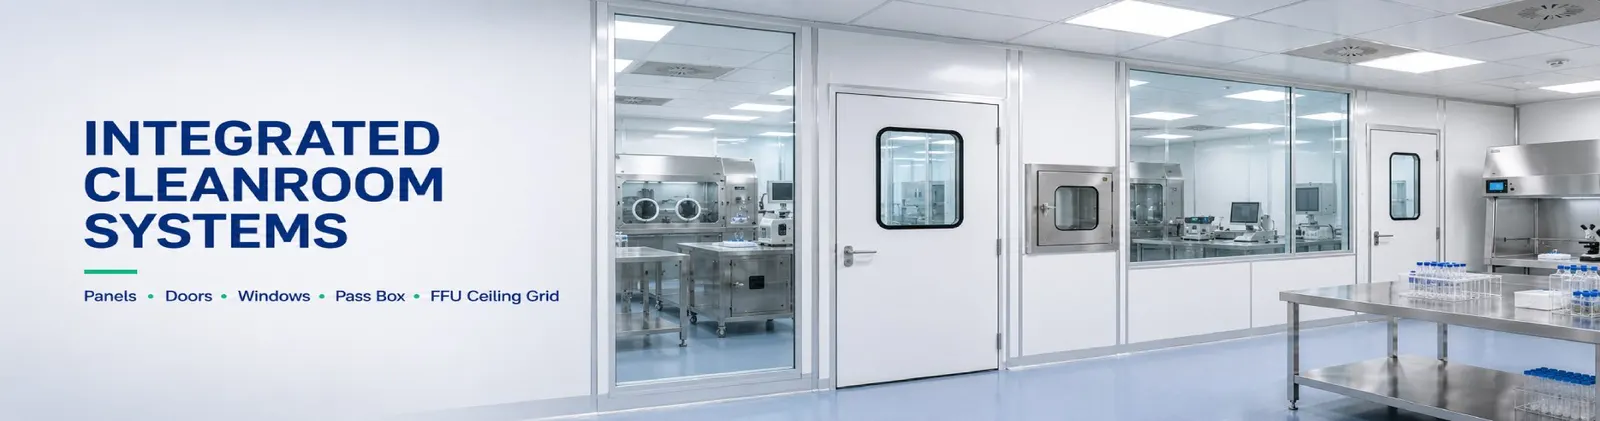
Reinraum-Einrichtungen: Reinräume sind in der pharmazeutischen Herstellung unerlässlich, um eine kontrollierte Umgebung frei von Partikelverschmutzung aufrechtzuerhalten. Modulare Reinräume Bereitstellen einer kontrollierten und sterilen Umgebung für aseptische Verarbeitung, sterile Zusammensetzung und andere kritische Herstellungsprozesse. Diese Reinräume sind so konzipiert, dass sie spezifischen Reinigungsanforderungen nach Industriestandards wie ISO 14644.
-
Pilotanlagen und Fertigung: Modulare Labore können als Pilotanlagen für kleine Produktion und Prozessentwicklung eingesetzt werden. Sie bieten einen flexiblen und anpassbaren Raum für die Prüfung neuer Fertigungsprozesse und -geräte, bevor sie auf die Vollfertigung skaliert werden. Modulare Laborräume können auf die spezifischen Anforderungen der pharmazeutischen Herstellung angepasst werden, einschließlich Containment-Einrichtungen für den Umgang mit starken Substanzen.
-
Zusammenarbeit und Expansion: Modulare Labore unterstützen die Zusammenarbeit zwischen verschiedenen Teams und Abteilungen. Sie können leicht erweitert oder neu konfiguriert werden, um zusätzliche Ausrüstung, Personal oder Forschungsprojekte aufzunehmen. Pharmaunternehmen nutzen häufig modulare Labore, um die schwankende Nachfrage zu erfüllen oder für temporäre Forschungsprojekte.
-
Einhaltung der Vorschriften: Pharmazeutische Produktion und Forschung unterliegen strengen regulatorischen Anforderungen. Modulare Labore können entworfen und gebaut werden, um diese Vorschriften und Standards zu erfüllen, einschließlich Good Manufacturing Practices (GMP), Good Laboratory Practices (GLP) und verschiedener regulatorischer Richtlinien.
Insgesamt bieten modulare Labore eine flexible und anpassbare Umgebung für verschiedene pharmazeutische Tätigkeiten und ermöglichen effiziente Forschungs-, Entwicklung-, Herstellungs- und Qualitätskontrollprozesse in der Industrie.
Neue Produkteinführung:Fertiggefertigtes Labor、Modularer Reinraum、Faltlabor、Containerlabor.